Wärmebehandlung im Detail.
Von der Werkstoffberatung über Härten, Nitrieren und Glühen bis zur Werkstoffprüfung und zum Transport. Alle Verfahren an beiden Standorten unter beherrschten Bedingungen.
Einsatzhärten und Carbonitrieren
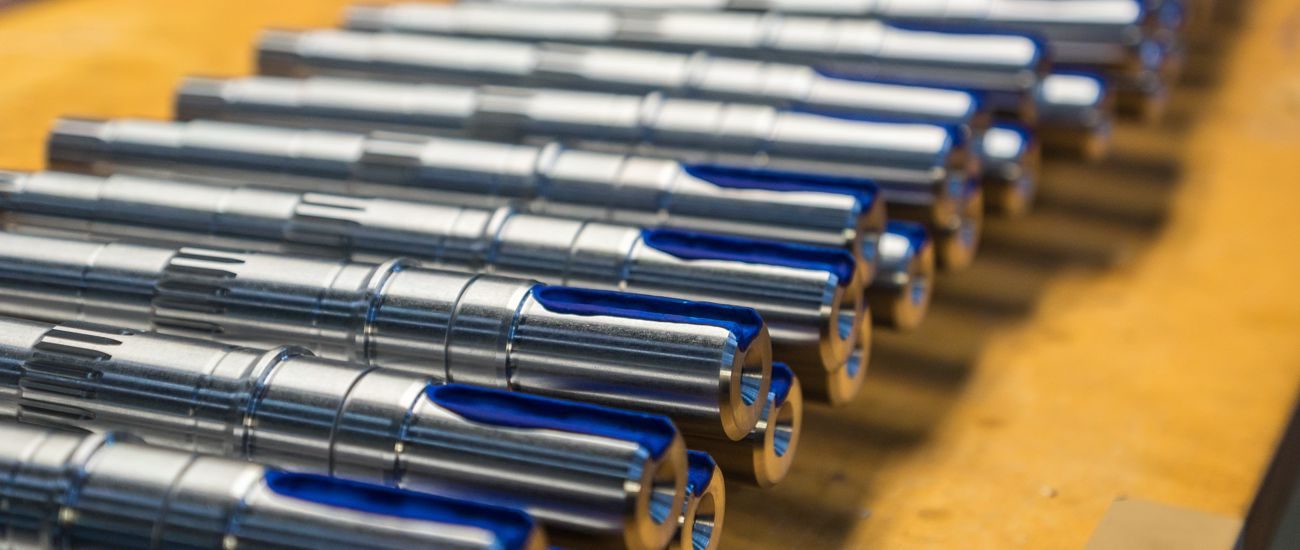
Einsatzhärten und Carbonitrierhärten wird in Chemnitz und Glauchau in Schutzgas-Mehrzweckkammeröfen mit Öl- oder Warmbadölabschreckung durchgeführt.
- Max. Nutzgröße
- 1100 x 840 x 1000 mm (L x B x H)
- Chargenbruttomasse
- bis 1300 kg
Härten und Vergüten
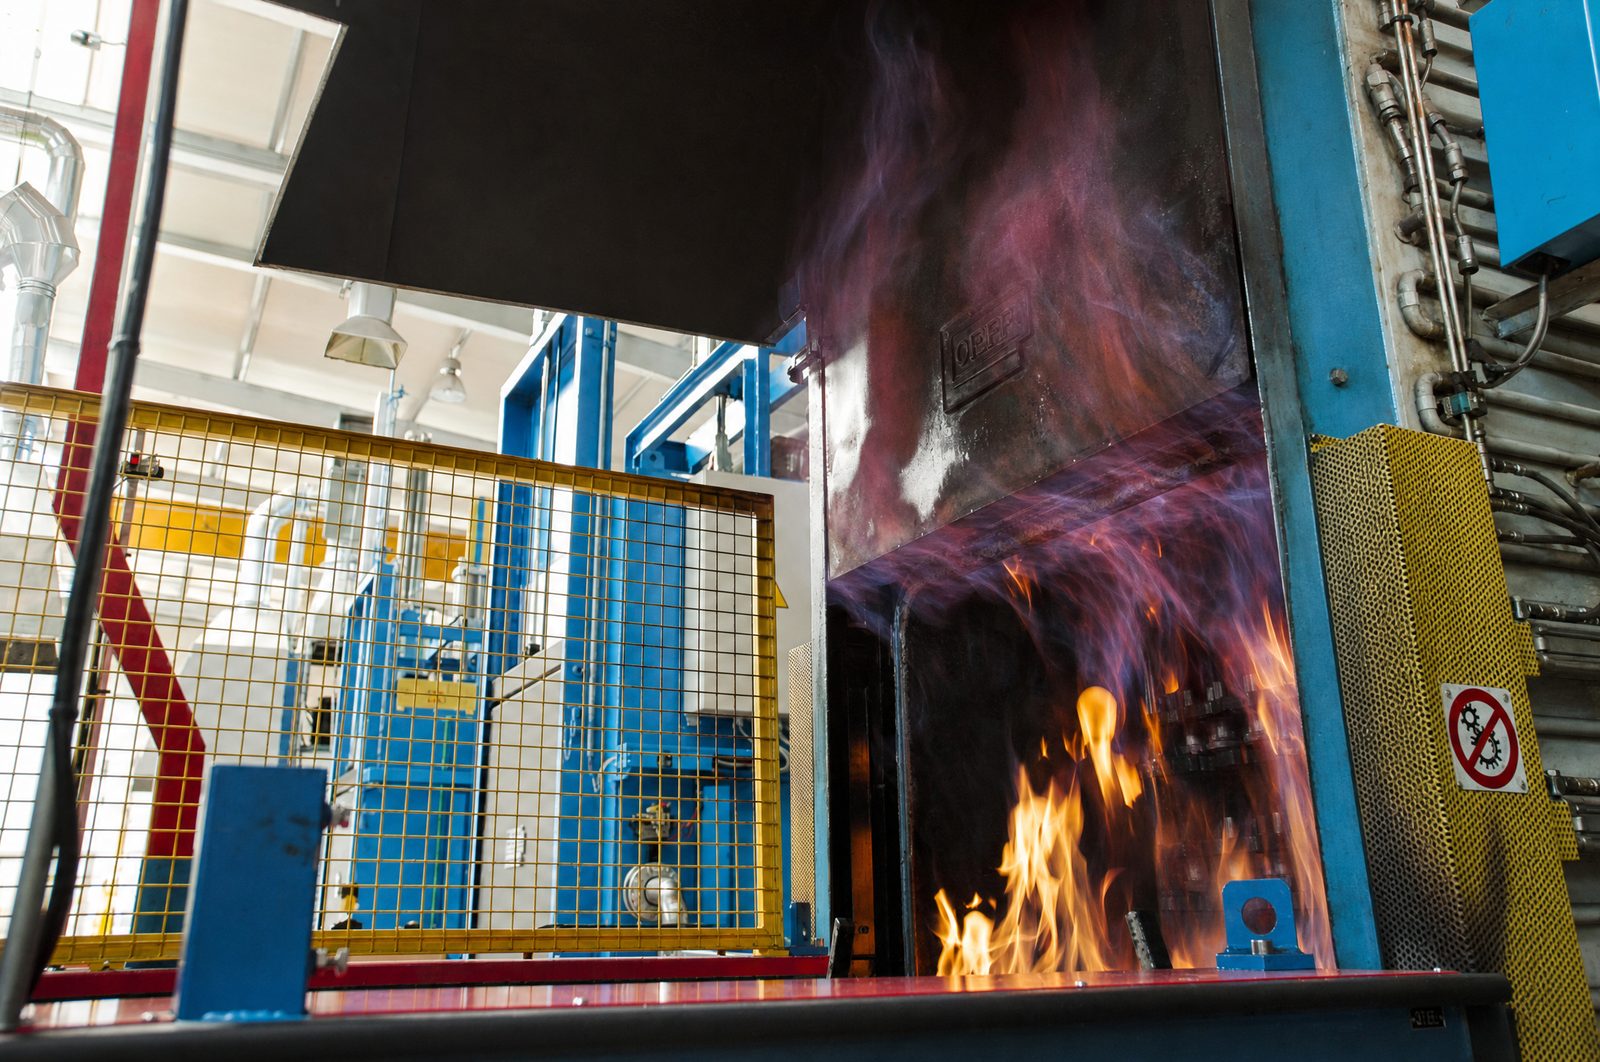
Härten und Vergüten von Bauteilen unterschiedlichster Größe erfolgt in Schutzgas-Mehrzweckkammeröfen mit Ölabschreckung. Angelassen wird unter Luft oder zunderfrei unter Stickstoff, je nach Kundenwunsch. Die Anlassbehandlung beim Vergüten erfolgt in der 3. Anlassstufe unter Schutzgas.
- Max. Nutzgröße
- 1100 x 840 x 840 mm
- Chargenbruttomasse
- bis 1300 kg
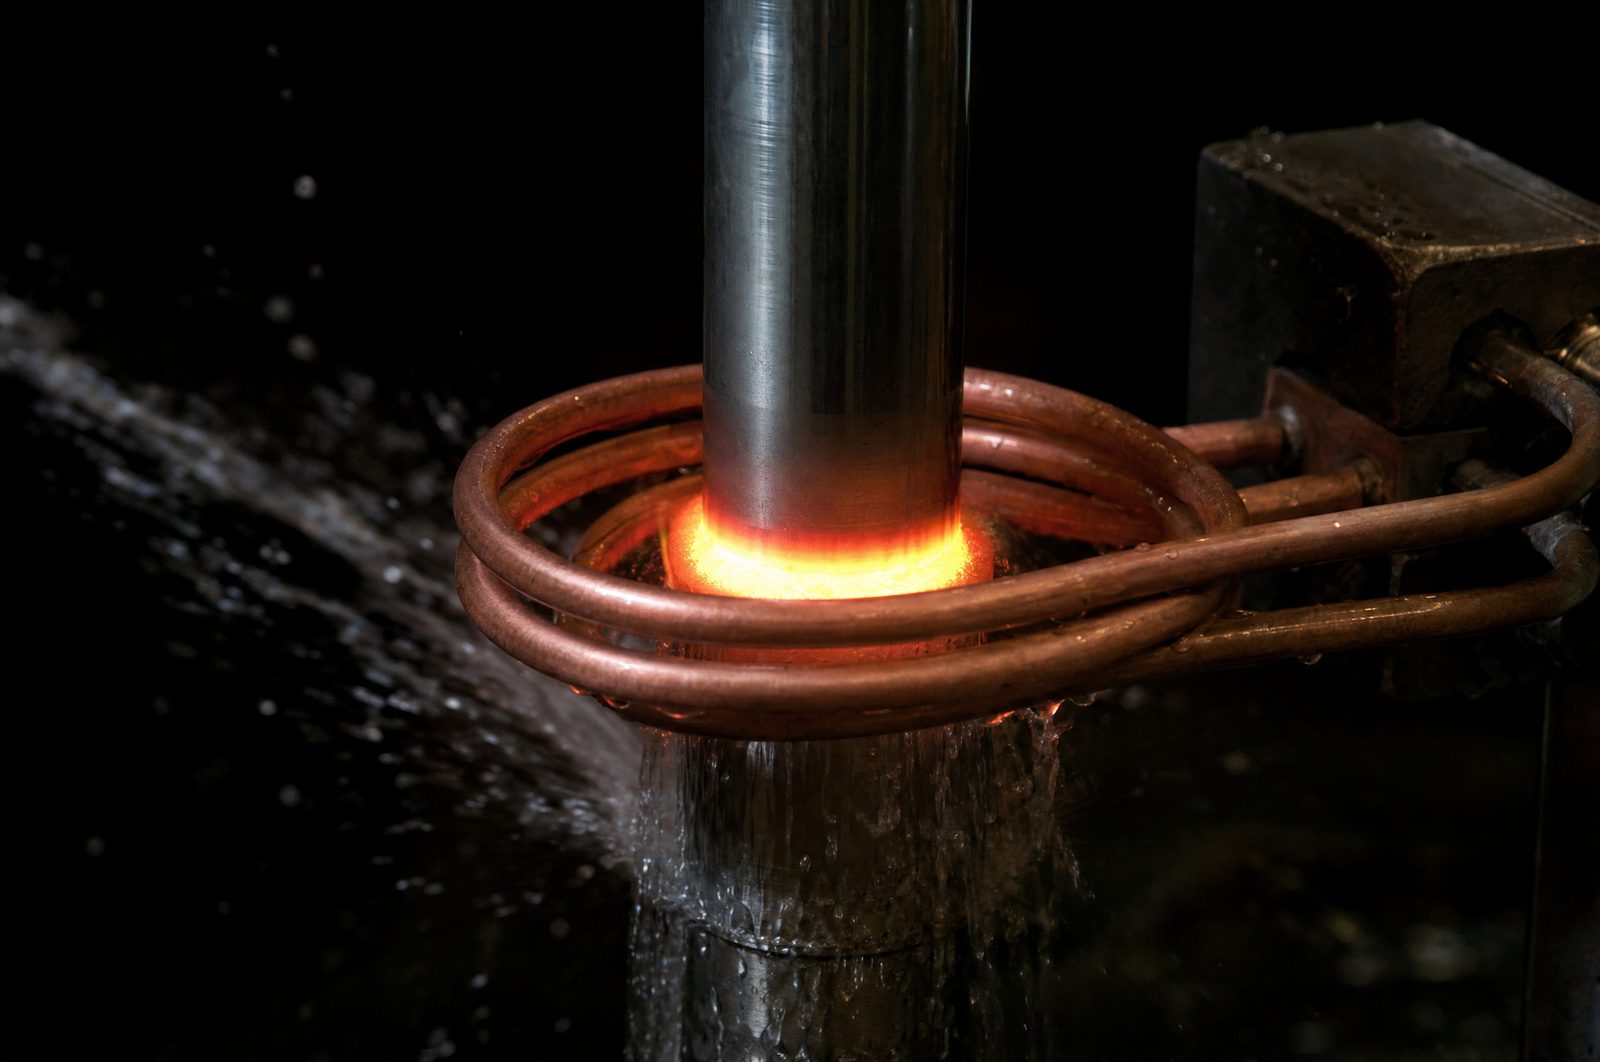
Induktivhärten
Die Induktionshärtemaschinen sind für Hochfrequenz- (HF), Mittelfrequenz- (MF) und simultanes Zweifrequenzhärten (SDF) geeignet. Die Abschreckung erfolgt mit einer Polymerlösung. In Abhängigkeit von den Sollanforderungen wird das geeignete Härteverfahren eingesetzt.
- Max. Härtelänge
- 2000 mm
- Verfahren
- HF, MF, SDF
Nitrieren und Nitrocarburieren
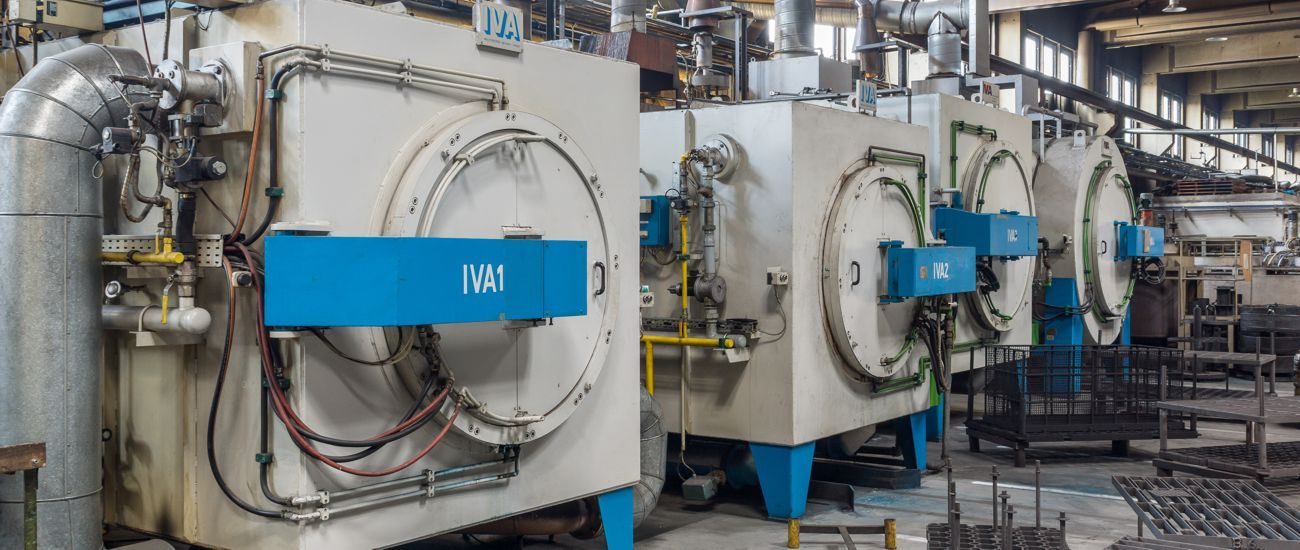
Bauteile können im Gas nitriert oder nitrocarburiert werden. Das Gasnitrieren bzw. Gasnitrocarburieren findet in Retortenöfen statt.
- Max. Nutzgröße
- 1470 x 890 x 890 mm
- Chargenbruttomasse
- bis 1300 kg
Oxidieren
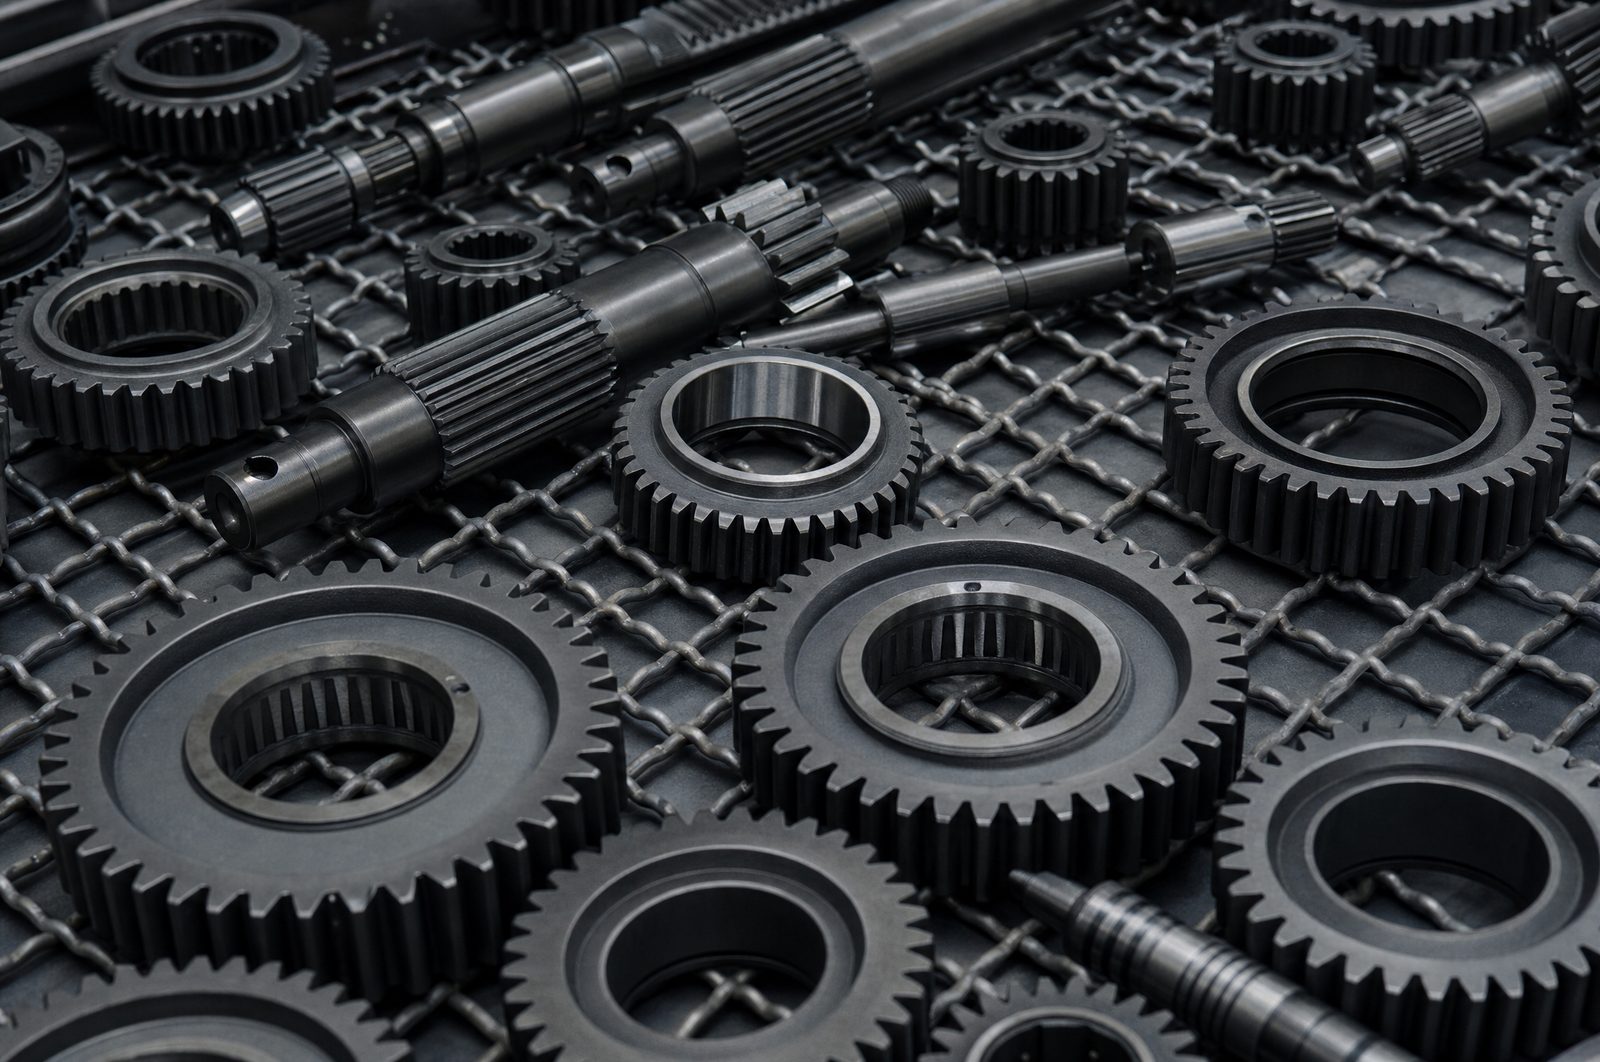
Um den Korrosionsschutz der Verbindungs- und Diffusionsschicht zu erhöhen, wird die Verbindungsschicht durch Dampfbeaufschlagung oxidiert. Als Anschlussbehandlung nach dem Gasnitrieren oder Gasnitrocarburieren sowie auf Wunsch als einzelne Wärmebehandlung in Retortenöfen unter Gas.
- Max. Nutzgröße
- 1470 x 890 x 890 mm
- Chargenbruttomasse
- bis 1300 kg
Glühen
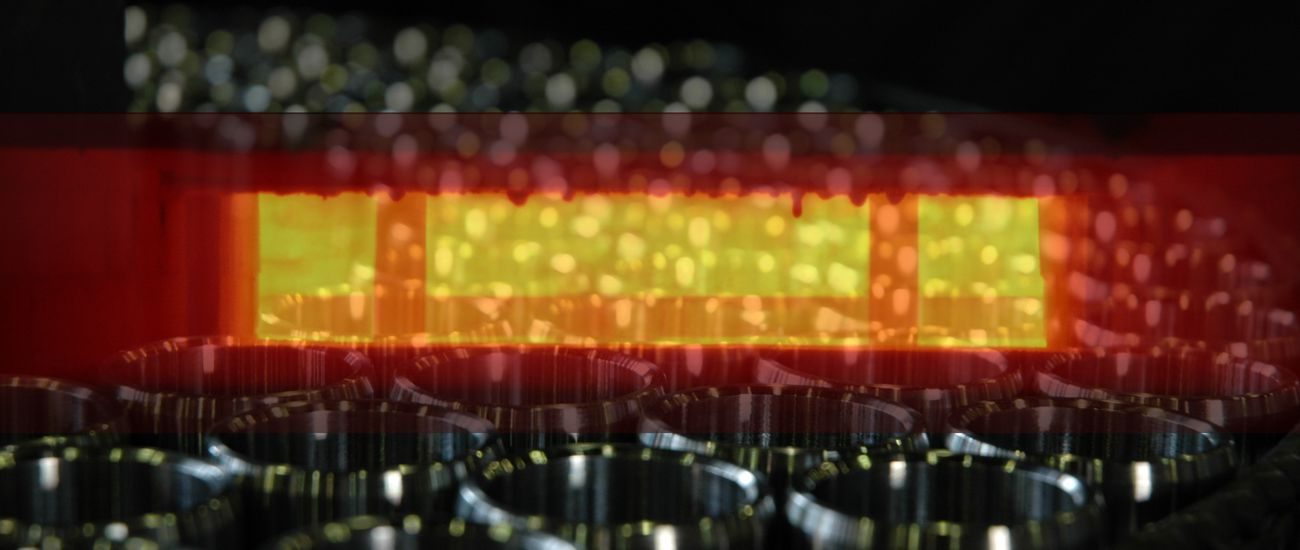
Verschiedenste Glühbehandlungen für Bauteile aus Eisen- und Nichteisenlegierungen: Spannungsarmglühen unter Luft und Schutzgas, Normalglühen von Eisenlegierungen unter Schutzgas, Weichglühen unter Luft sowie Schutzgas, GKZ-Glühen von Eisenlegierungen, Perlitglühen von Gusseisen.
Anlassen
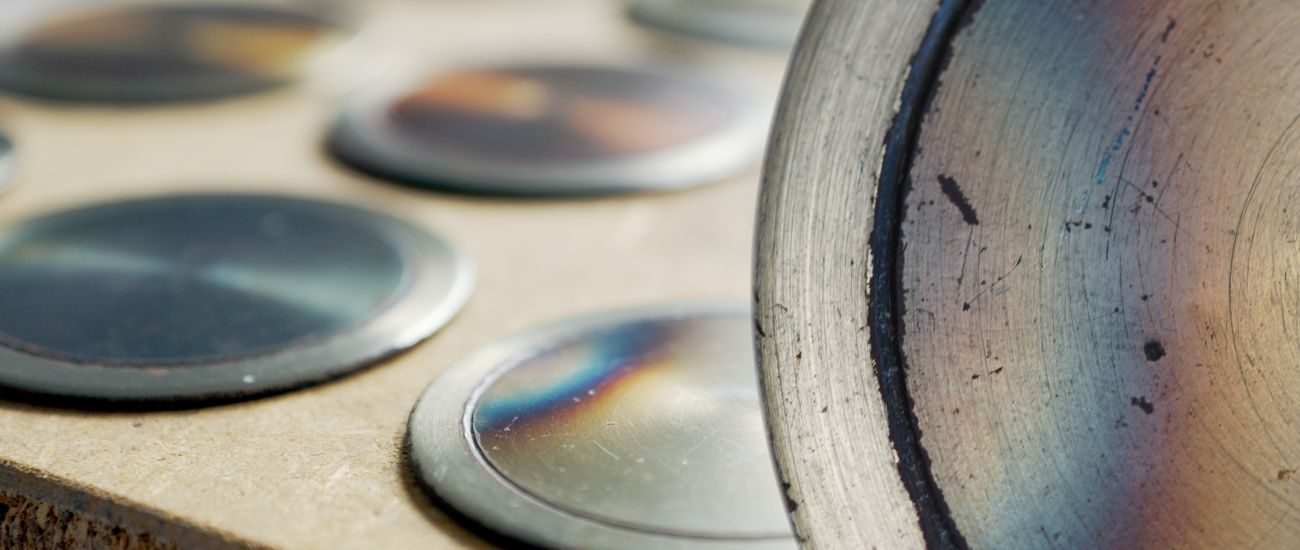
Das Anlassen erfolgt unter Luft oder Schutzgas und schließt sich an Induktivhärten, Schutzgashärten, Einsatzhärten oder Carbonitrierhärten an. Erst in Kombination entsteht ein optimales Gefüge: Das Anlassen verringert die Härte soweit, dass die geforderten Zähigkeitswerte erreicht werden.
Tiefkühlen
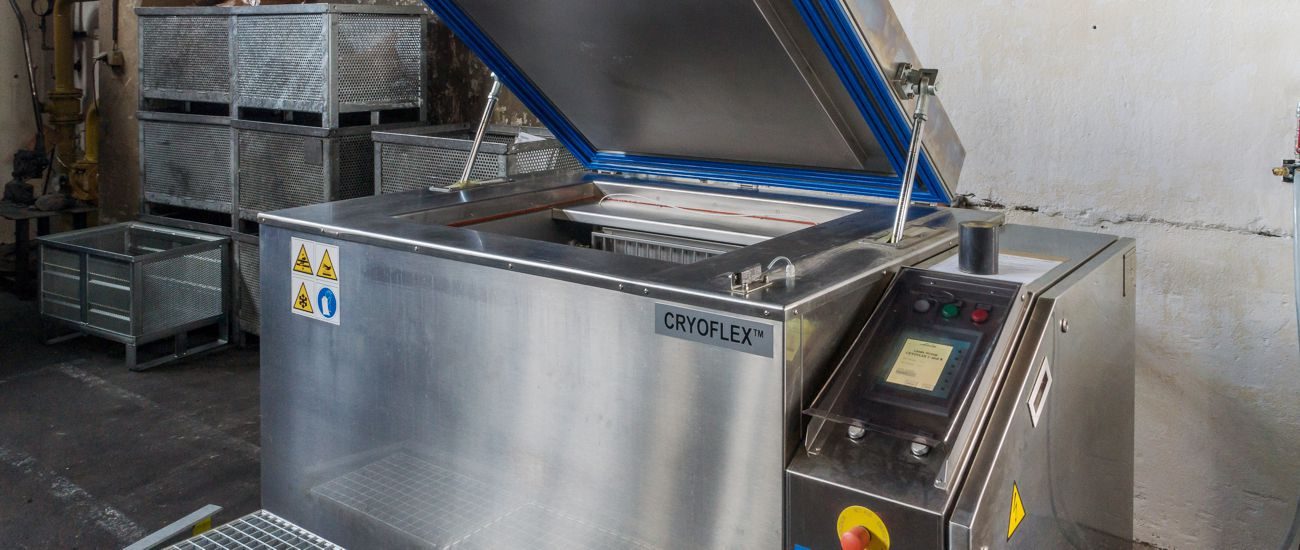
Der nach dem Härten vorliegende Restaustenitanteil kann durch Tiefkühlen verringert werden, unmittelbar nach dem Abschrecken oder nach dem ersten Anlassen. Tiefkühlen birgt immer eine Rissgefahr und ist nicht für alle Werkstoffe geeignet; für diverse Werkstoffe kann der Restaustenitgehalt auch durch bis zu dreimaliges Anlassen abgesenkt werden.
Werkstoffprüfung
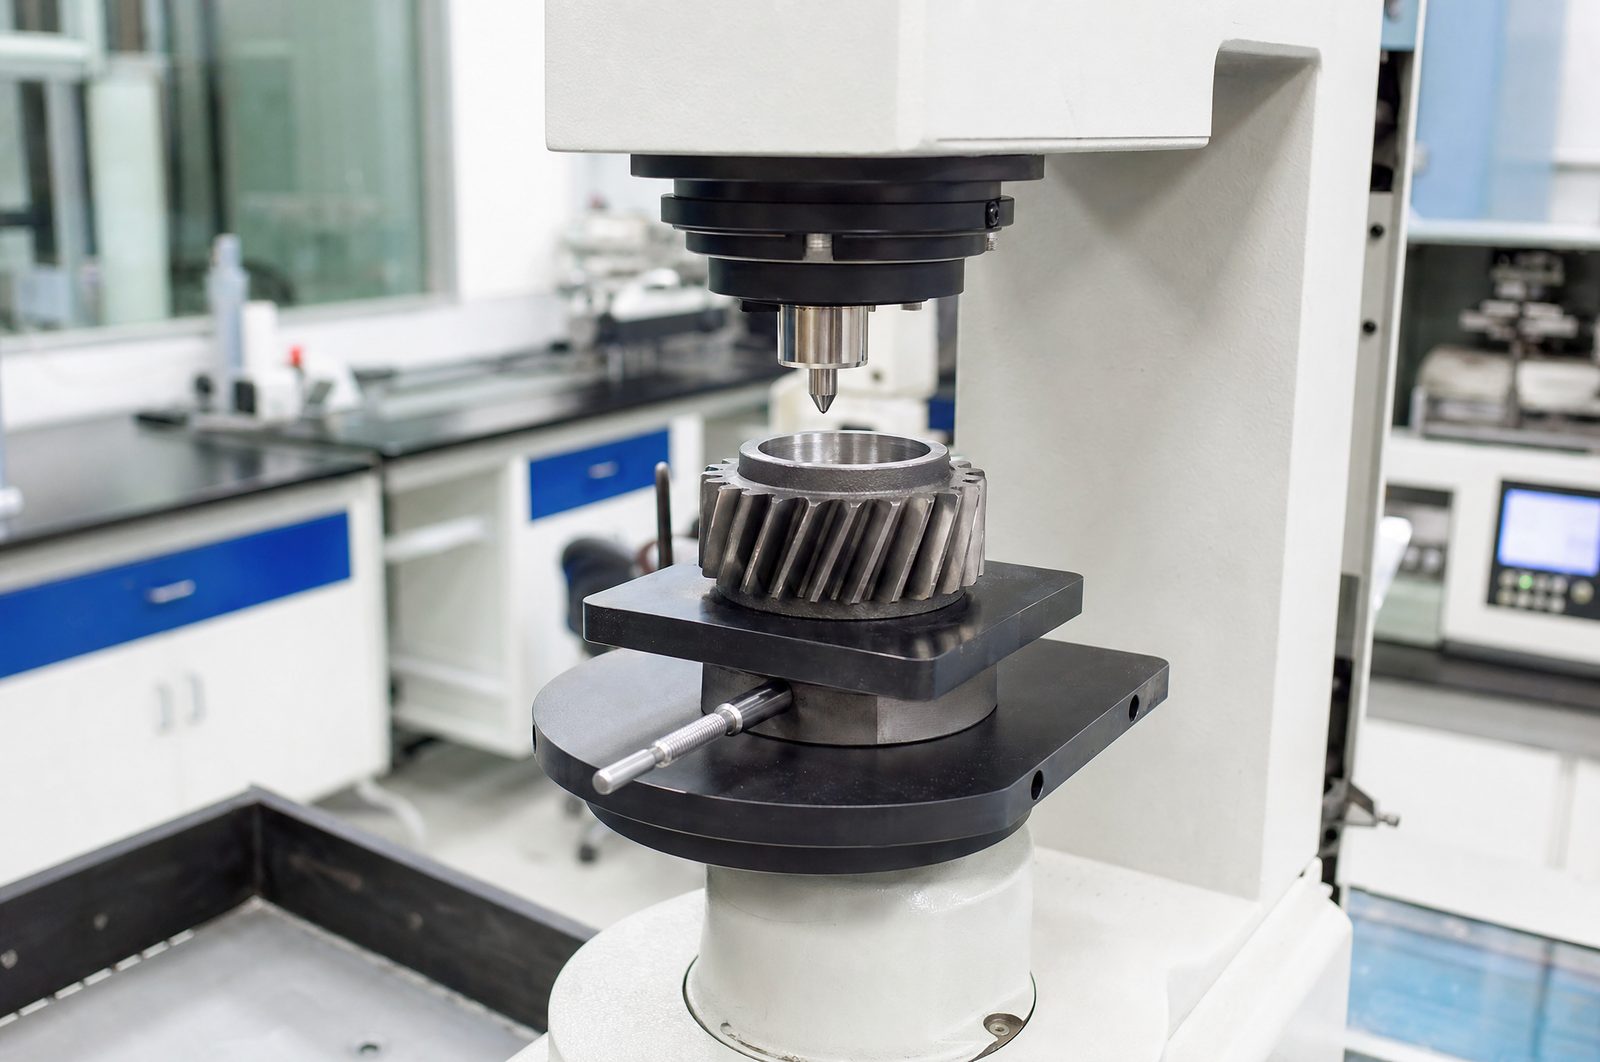
Werkstoffprüfung ist wesentlicher Teil der Qualitätssicherung aller Wärmebehandlungsprozesse. Wir erstellen Werksprüfzeugnisse und Prüftestate und bieten Laboruntersuchungen im Kundenauftrag: Makrohärtemessung nach Brinell, Vickers und Rockwell, Kleinlasthärtemessung nach Vickers, Bestimmung der Härteverläufe CHD, SHD und NHD, alle standardisierten mechanischen Prüfungen, mechanisch-technologische Bauteil- und Sonderuntersuchungen, metallographische Gefügeuntersuchungen mit Mikro- und Makrofotografie, spektrometrische Werkstoffanalysen, Vollanalyse aller Fe-, Al- und Cu-Legierungen, zerstörungsfreie Schichtdickenbestimmungen.
Magnetpulverprüfung
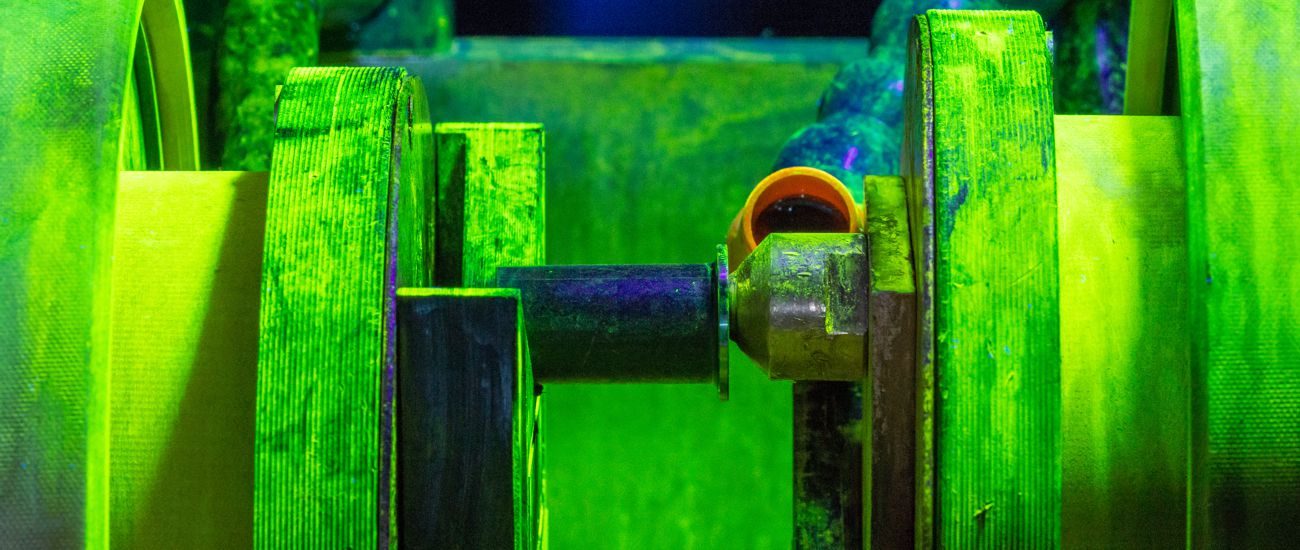
Zerstörungsfreie Prüfung ferromagnetischer Bauteile auf Oberflächenrisse mittels Fluxen mit fluoreszierendem Prüfmittel.
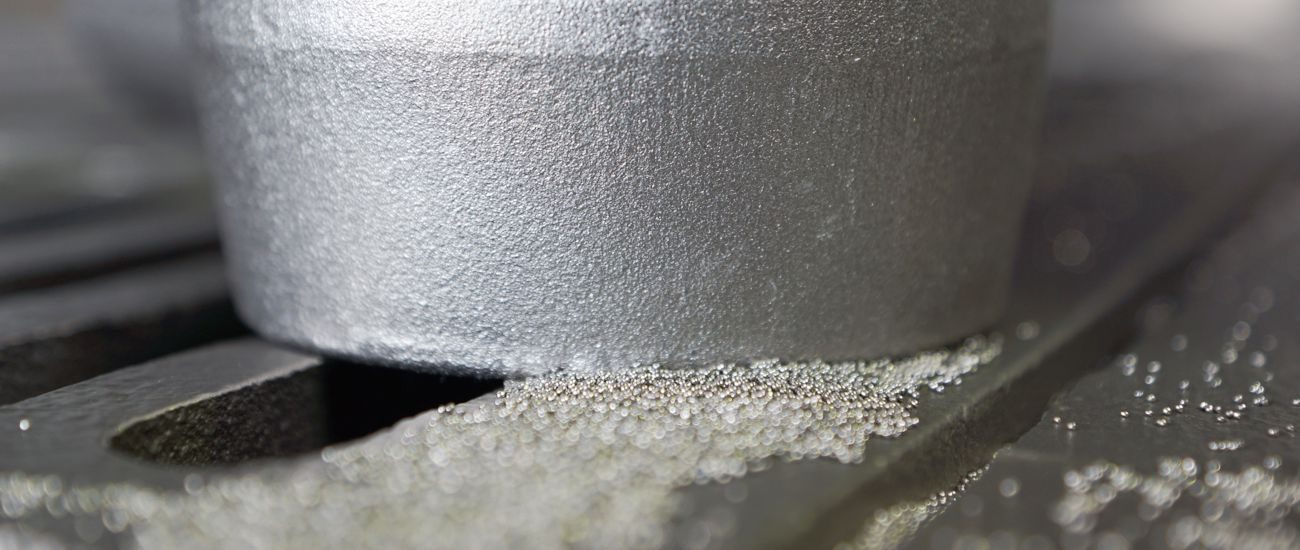
Strahlen
Auf Wunsch strahlen wir die Bauteile nach der Wärmebehandlung mit Stahlkies.
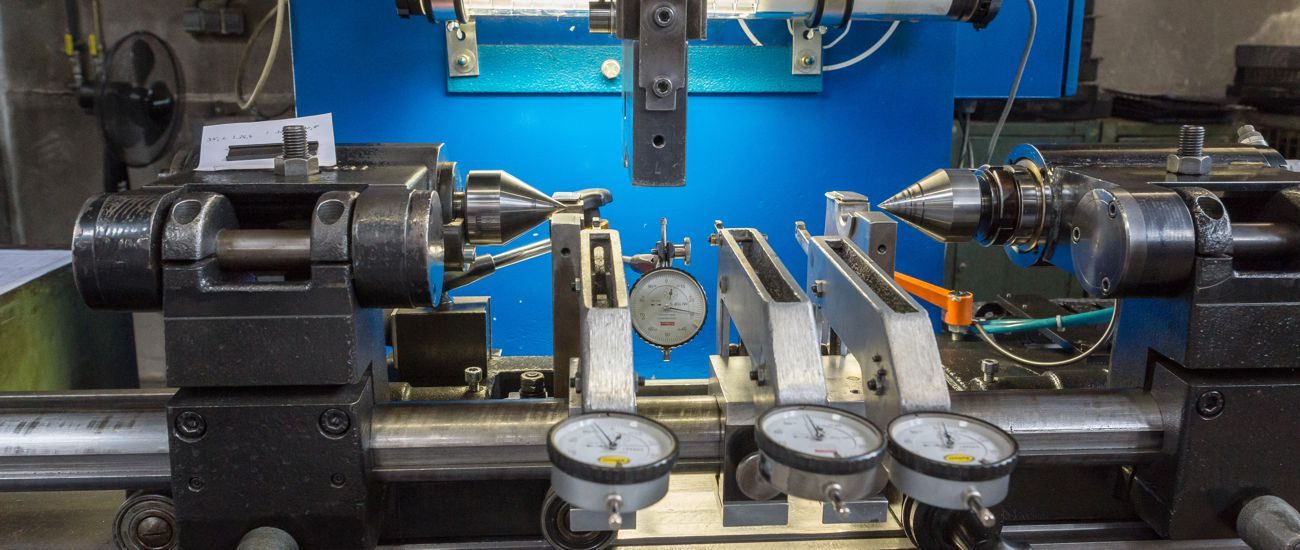
Richten
Bei vielen Bauteilen können Verzüge nach der Wärmebehandlung auf unseren Richtbänken durch qualifiziertes Personal korrigiert werden.
Konservieren
Nach der Wärmebehandlung konservieren wir Ihre Bauteile für einen höheren Korrosionsschutz bei Transport und Lagerung.
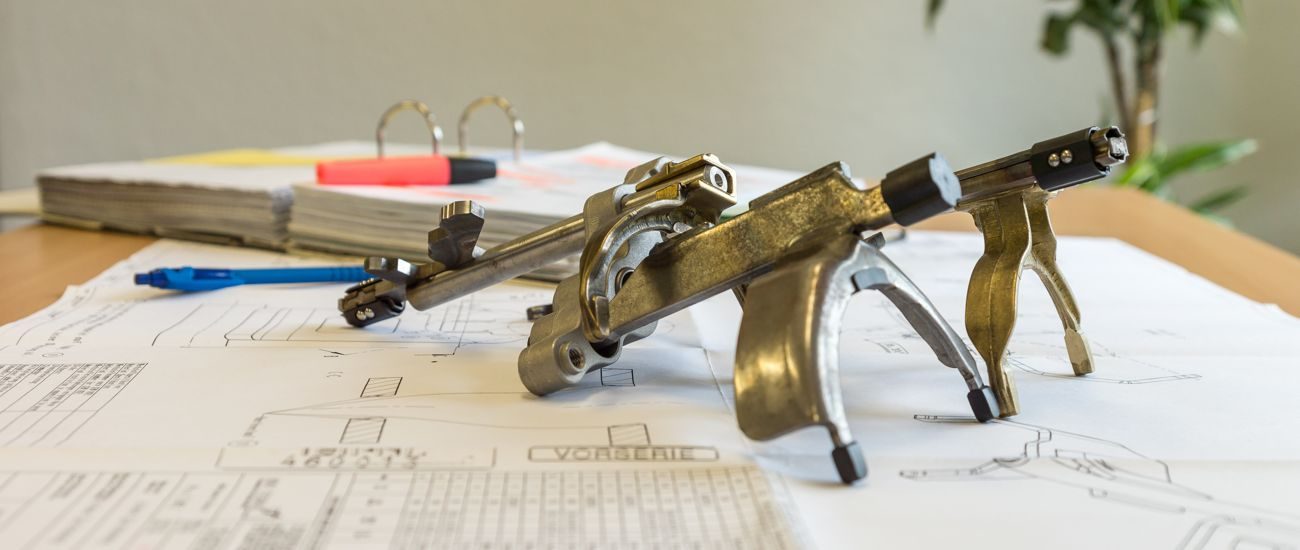
Beratung
Unsere Ingenieure beraten zur Werkstoffauswahl, erfragen die genaue Zielsetzung der Wärmebehandlung und erarbeiten individuell zugeschnittene Lösungen. Je früher im Entwicklungsprozess, desto besser lässt sich das effektivste Verfahren wählen und der Nachbearbeitungsaufwand reduzieren.
Transport
Auf Wunsch übernehmen wir den Transport Ihrer Teile.